- Accueil >
- Moulage par Injection >
- Moulage par injection bi-matière (2K)
Moulage par injection bi-matière (2K)
Rapidaccu Nous proposons une technologie de moulage par injection bi-matière de pointe pour les composants plastiques complexes multi-matériaux. Nos 15 années d'expertise garantissent une adhérence parfaite des matériaux, un positionnement précis et une qualité de produit supérieure.

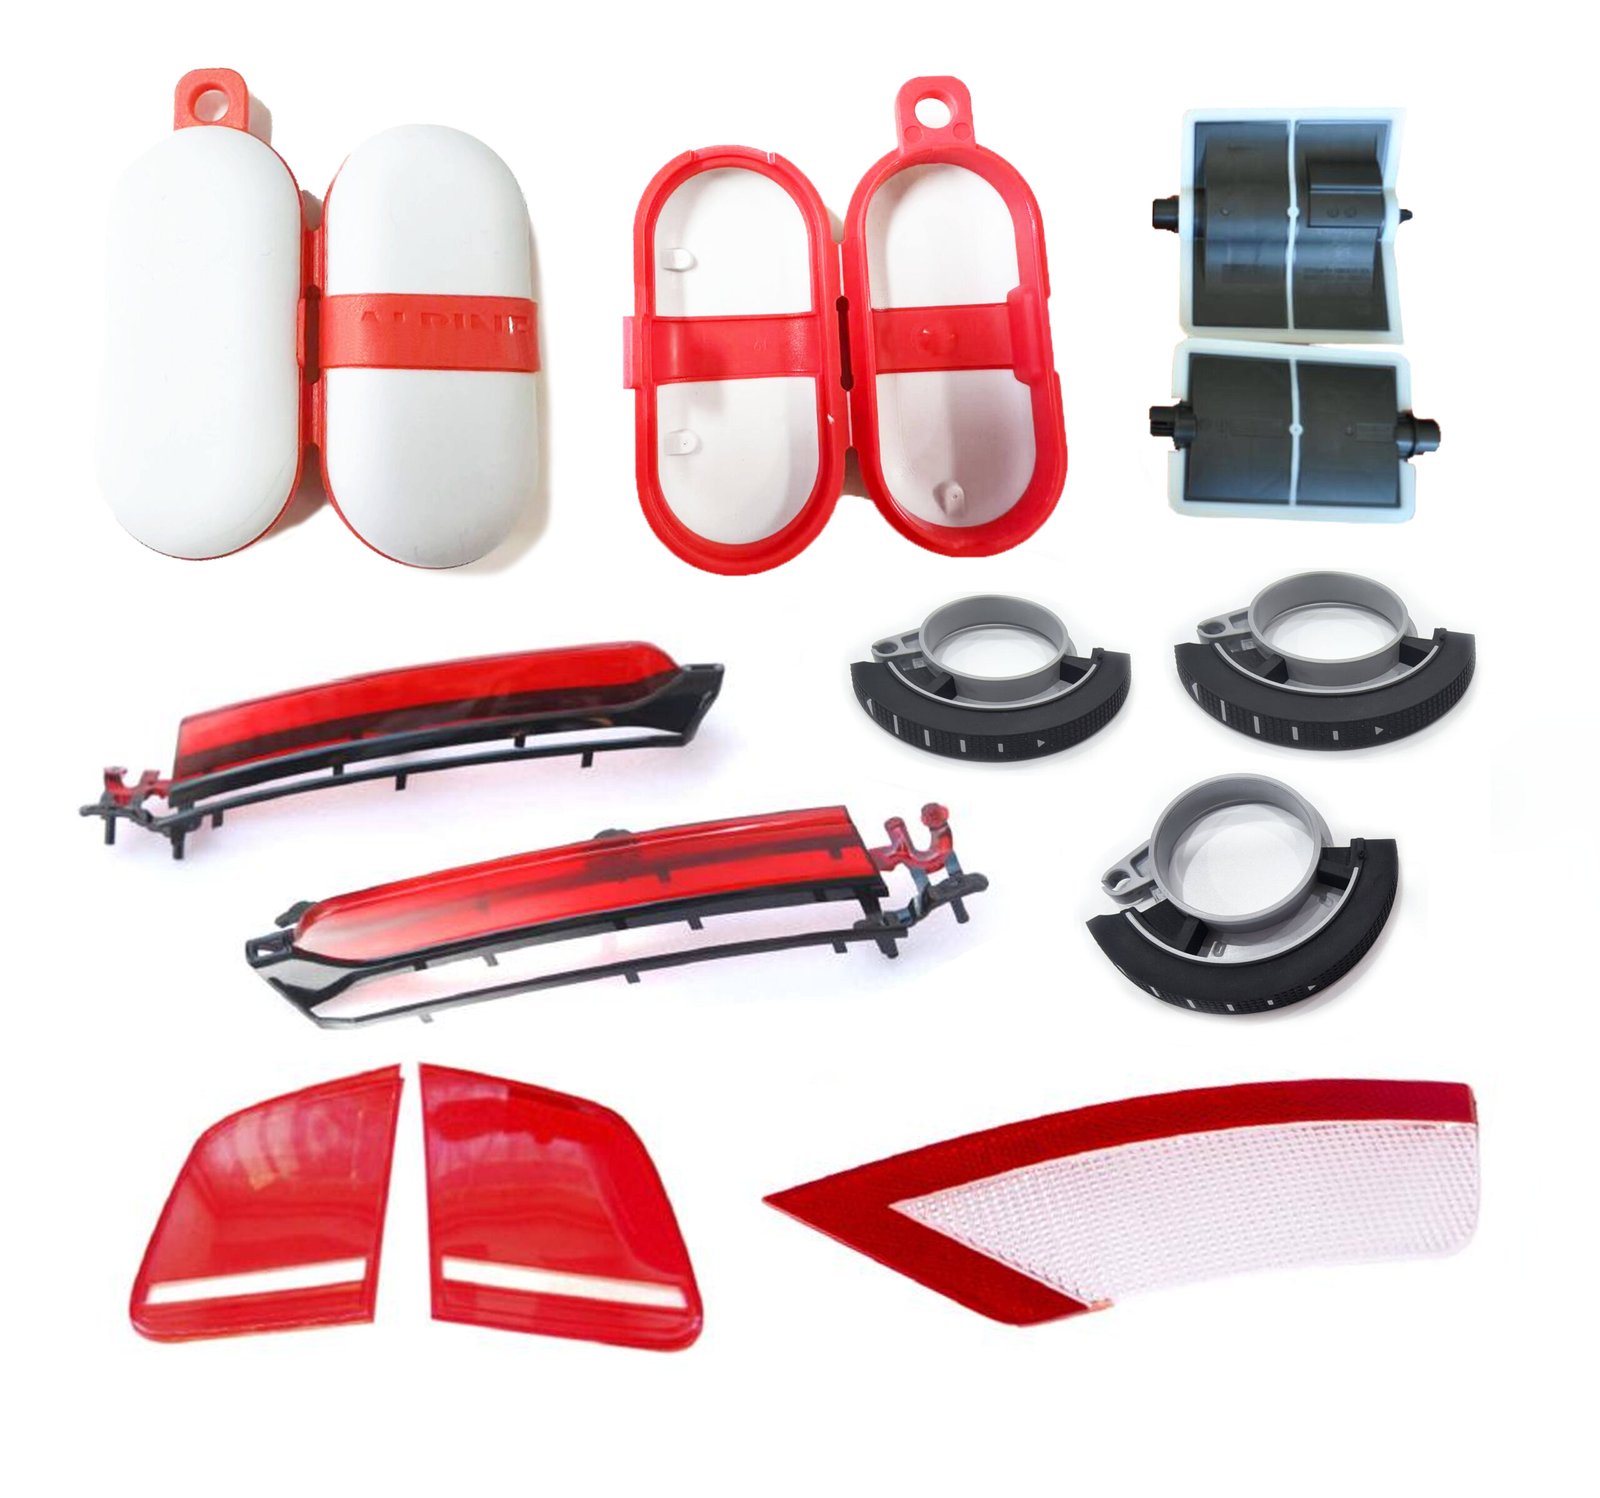
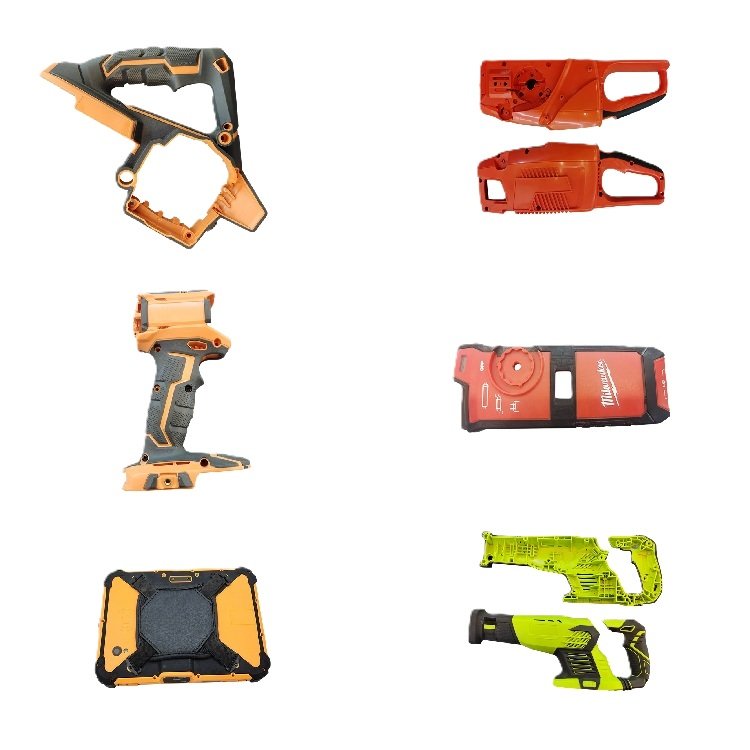
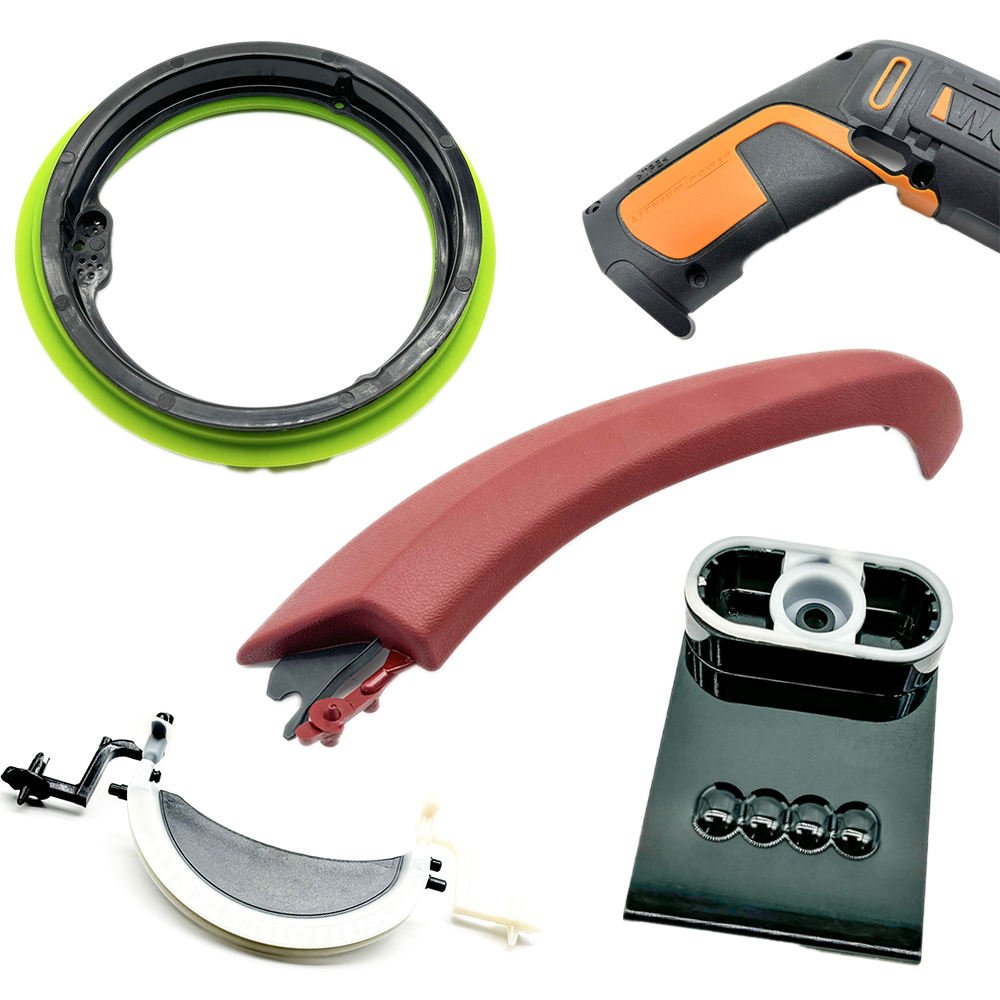
Qu'est-ce que le moulage par injection à deux coups ?
Le moulage par injection bi-matière, également appelé moulage 2K ou moulage multi-injection, est un procédé de fabrication avancé qui combine deux matériaux ou couleurs différents en un seul composant lors d'un cycle de moulage unique. Ce procédé élimine le besoin d'opérations d'assemblage secondaires tout en créant des liaisons moléculaires fortes entre les matériaux.
Le procédé utilise des machines de moulage spécialisées dotées de deux unités d'injection et d'un système de moule rotatif ou coulissant. Le premier matériau est injecté et partiellement refroidi, puis le moule pivote ou s'ouvre pour permettre le moulage du second matériau sur ou autour de la première injection.
Avantages clés
- Élimine les opérations d'assemblage et réduit les coûts de main-d'œuvre
- Crée une liaison moléculaire permanente entre les matériaux
- Permet des conceptions complexes multi-matériaux
- Améliore l'esthétique et la fonctionnalité du produit
Multi-matériaux
Combinez les plastiques durs et souples en une seule partie
Multicolore
Créez des combinaisons de couleurs éclatantes sans peindre
Lien fort
Adhésion moléculaire pour assemblage permanent
Rentable
Réduire les coûts d'assemblage et de main-d'œuvre
Combinaisons de matériaux que nous proposons
Plastiques durs et souples
Structure rigide avec zones de préhension douces au toucher
Base durable avec joints en caoutchouc
Fonctionnalité flexible avec support rigide
Idéal pour les outils, les poignées, les produits de consommation nécessitant des zones de préhension ergonomiques et des applications d'étanchéité.
Combinaisons multicolores
Différentes couleurs dans un seul composant
Combinaisons transparentes et opaques
Couleurs contrastées ou complémentaires
Idéal pour les garnitures automobiles, l'électronique grand public et les produits nécessitant un design visuel distinctif sans peinture.
Plastiques techniques
Haute résistance avec éléments flexibles
Isolation électrique avec joint d'étanchéité
Mécanismes de précision avec amortissement
Conçu pour les applications techniques exigeant des propriétés mécaniques et des performances supérieures.
Procédé de moulage en deux étapes
Première injection
Premier matériau injecté dans la cavité du moule primaire pour former la structure de base
Refroidissement partiel
La première dose refroidit suffisamment pour conserver sa forme lors du transfert.
Rotation du moule
La pièce est transférée vers le deuxième poste de moule par un mécanisme rotatif ou coulissant.
Deuxième injection
Un deuxième matériau est injecté sur ou autour du premier jet, créant ainsi une liaison.
Refroidissement final et éjection
Refroidissement complet de la pièce suivi de l'éjection du composant fini
Capacités techniques
Notre équipement de moulage par injection bi-matière de pointe et notre expertise permettent la fabrication de composants complexes multi-matériaux avec une précision et une répétabilité exceptionnelles.
Systèmes rotatifs et de transfert
Mécanismes de table rotative et de transfert du noyau pour une flexibilité optimale dans la conception des pièces
Enregistrement de précision
Un contrôle strict des tolérances garantit un alignement parfait entre les matériaux de première et de deuxième injection
Contrôle de la température
La gestion indépendante de la température du cylindre pour chaque matériau optimise l'adhérence et la qualité
Spécifications techniques
Applications et industries
Intérieur de l'automobile
Éléments du tableau de bord, boutons de commande, leviers de vitesse et garnitures intérieures avec surfaces douces au toucher
- • Tableau de bord multicolore
- • Commandes au volant à poignée souple
- • Poignées de porte avec joint d'étanchéité
Outils électriques
Boîtiers d'outils ergonomiques alliant structure rigide et poignées en caoutchouc confortables
- • Poignées pour perceuse et visseuse
- • Poignées de clé à chocs
- • Carter de scie et de meuleuse
Electronique
Boîtiers d'appareils avec joints intégrés, boutons et éléments décoratifs
- • Cadres de téléphones portables
- • Bracelets pour appareils portables
- • Télécommandes
Dispositifs médicaux
Instruments chirurgicaux et équipements de diagnostic avec joints d'étanchéité intégrés et zones de préhension
- • Outils de diagnostic portables
- • Composants de la seringue
- • Boîtiers de dispositifs médicaux
Produits menagers
Appareils électroménagers et biens de consommation à l'esthétique et à la fonctionnalité améliorées
- • Commandes des appareils de cuisine
- • Manche de brosse à dents
- • Poignées de rasoir
Jeux et jouets
Manettes et jouets aux motifs multicolores et aux caractéristiques ergonomiques
- • Manettes de jeu
- • Composants de figurines articulées
- • Jouets éducatifs
Considérations de conception pour le moulage bi-injection
Facteurs clés pour optimiser votre conception multi-matériaux
Meilleures pratiques de conception
-
Compatibilité des matériaux : Sélectionner des matériaux présentant des températures de fusion et des propriétés de liaison chimique compatibles
-
Surface de collage : Concevoir une surface de contact adéquate entre les matériaux pour une forte adhésion
-
Angles de dépouille : Intégrer un tirage approprié pour les deux matériaux afin d'assurer une éjection correcte.
-
Épaisseur du mur: Maintenir une épaisseur de paroi uniforme dans chaque zone de matériau pour éviter le gauchissement.
Défis communs
-
Formation éclair : Une conception appropriée du moule et une force de serrage adéquate empêchent les débordements de matière au niveau des lignes de joint.
-
Mauvaise liaison : L'incompatibilité des matériaux ou des températures de traitement inappropriées peuvent provoquer un délaminage.
-
Problèmes d'inscription : Le désalignement entre les tirs nécessite un outillage précis et une commande machine rigoureuse.
-
Temps d'un cycle: Équilibrer le temps de refroidissement entre les prises de vue tout en maintenant la qualité et le débit
Questions fréquemment posées
Quels matériaux peuvent être combinés en moulage bi-injection ?
Quelle est la force de la liaison entre les matériaux ?
Le moulage en deux étapes est-il plus cher que le moulage traditionnel ?
Quelle est la quantité minimale de commande pour le moulage bi-injection ?
Pouvez-vous fournir une assistance DFM pour les pièces bi-matières ?
Pourquoi nous choisir Rapidaccu pour le moulage par injection bi-matière ?
Démarrez votre projet de moulage bi-injection
Découvrez les avantages de la technologie avancée de moulage par injection multi-matériaux
Contact Rapidaccu
Usine de fabrication
1er et 2e étages, bâtiment n° 4, parc industriel de Fulongte, n° 5, rue Huaxing, quartier Dalang, district de Longhua, ville de Shenzhen, province du Guangdong, Chine
Envoyer un e-mail
info@rapidaccu.coml'Expérience
15 ans d'expertise en moulage par injection
Avantages de deux coups
Demandez votre devis
Partagez vos exigences en matière de projet multi-matériaux