- Home >
- Formowanie wtryskowe >
- Obtrysk i formowanie wstawkowe
Rozwiązania w zakresie formowania wtryskowego i wtryskowego
Rapidaccu Specjalizuje się w zaawansowanych technologiach formowania wtryskowego i wtryskowego, służących do tworzenia zintegrowanych zespołów wielokomponentowych. Dzięki 15-letniemu doświadczeniu w produkcji, dostarczamy precyzyjne części łączące metale, tworzywa sztuczne i elastomery w pojedynczych procesach formowania.
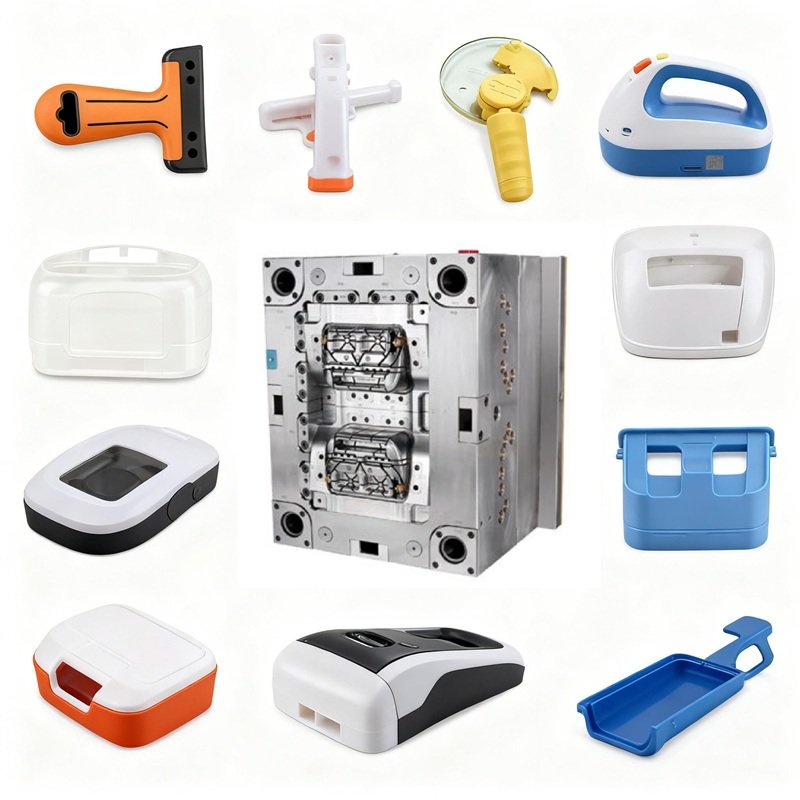
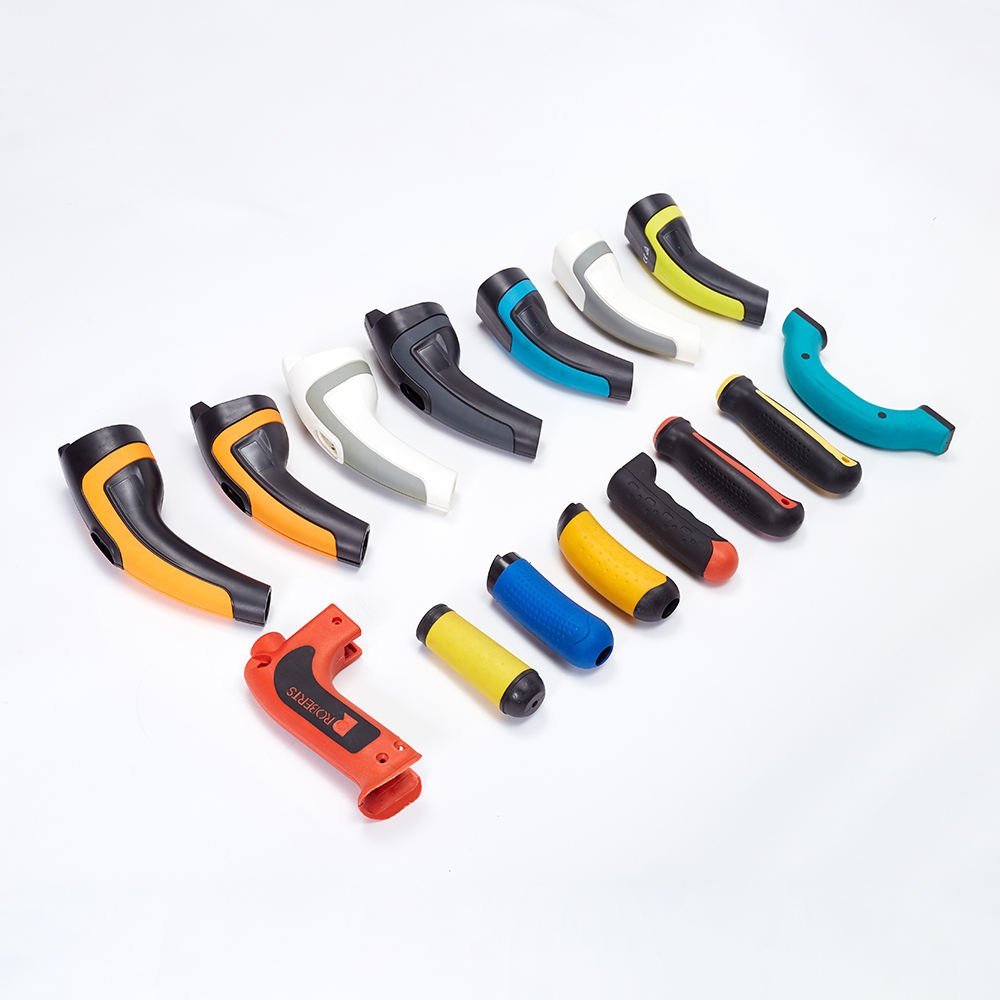
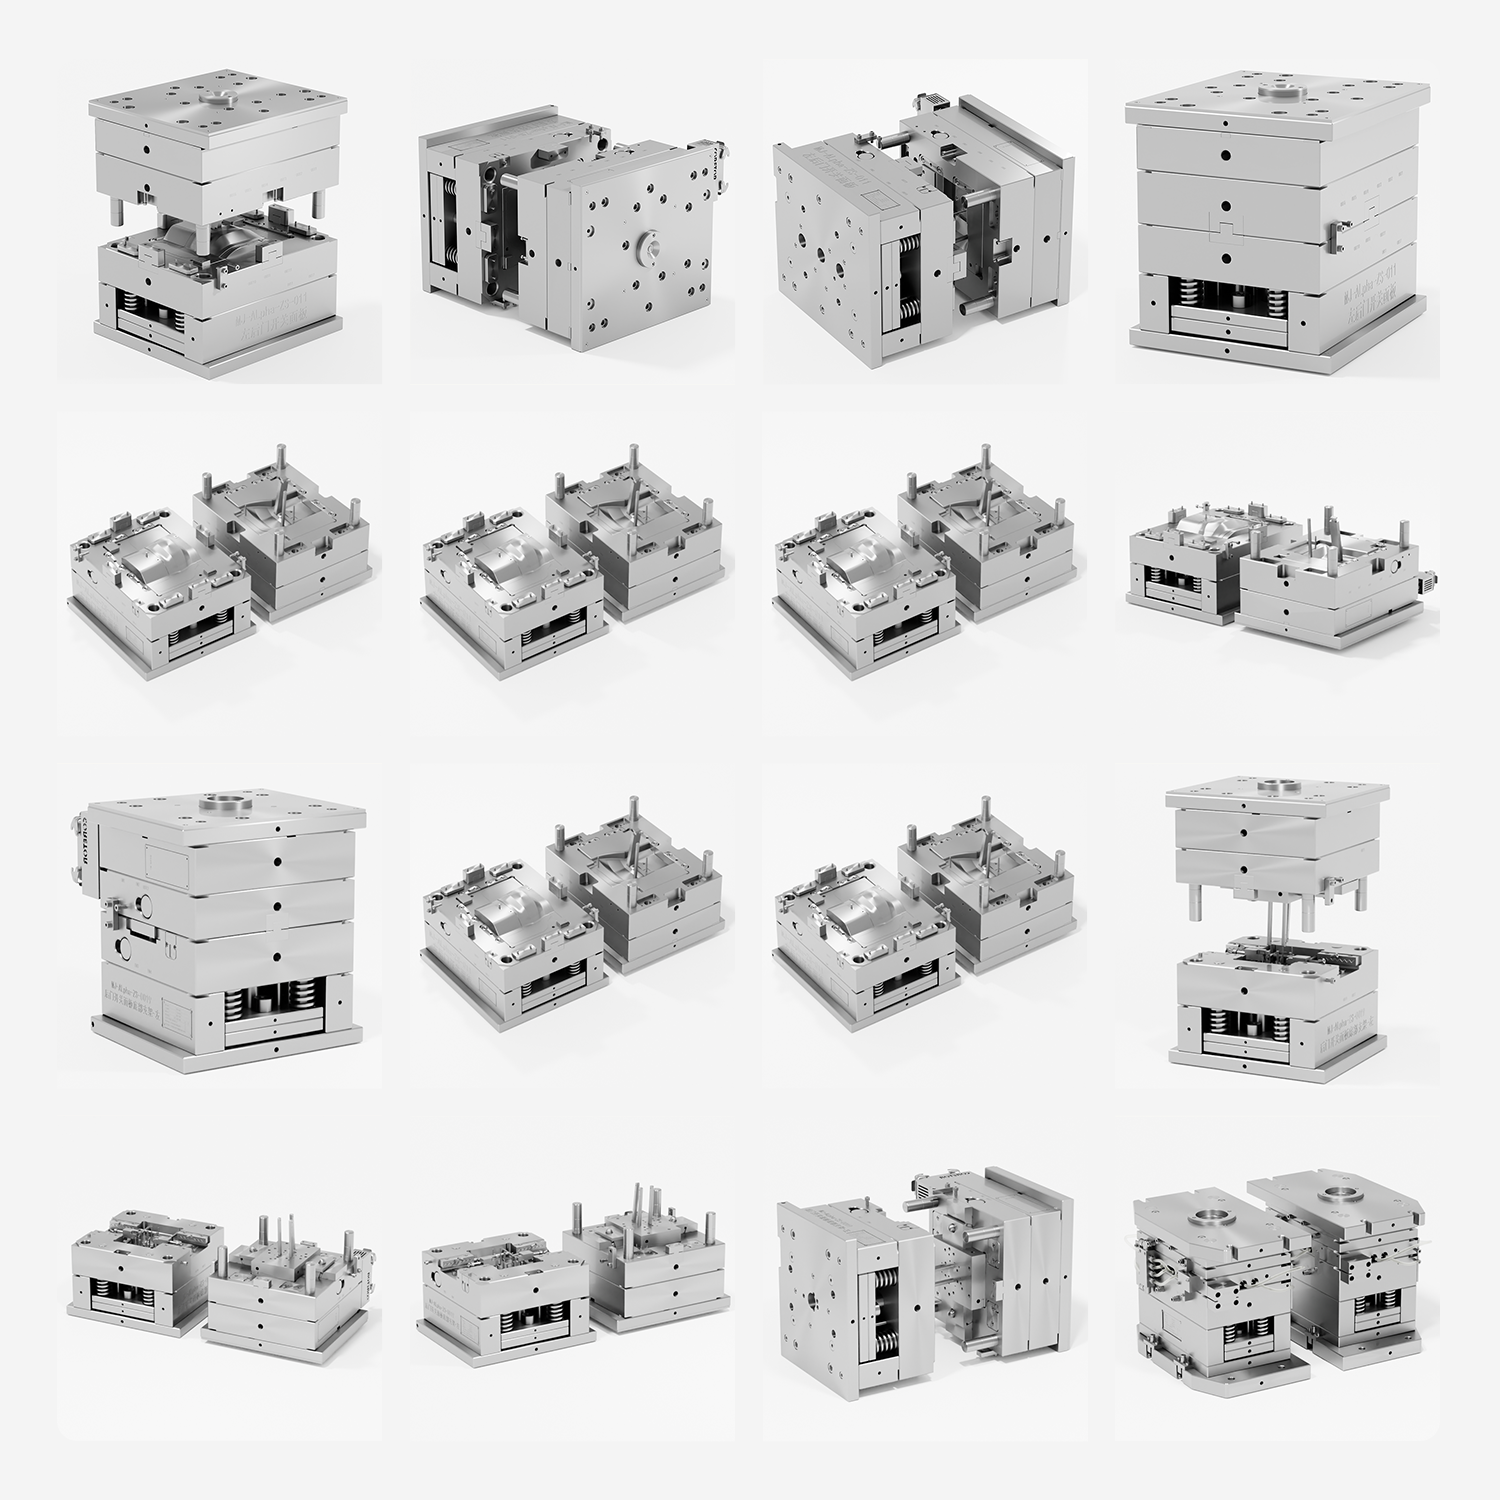
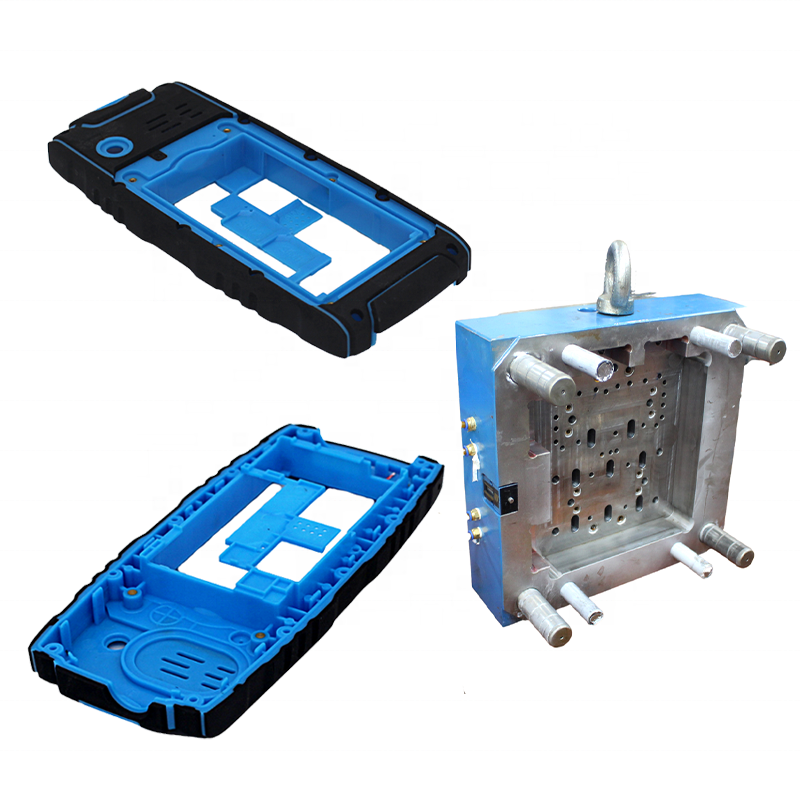
Co to jest obtrysk?
Overmolding to specjalistyczny proces formowania wtryskowego, w którym element bazowy (zazwyczaj z tworzywa sztucznego lub metalu) jest umieszczany w gnieździe formy, a drugi materiał (zazwyczaj z TPE, TPU lub miękkiego tworzywa sztucznego) jest formowany bezpośrednio na nim. W ten sposób powstaje trwałe wiązanie mechaniczne, a czasem chemiczne, między tymi dwoma materiałami.
Kluczowe korzyści
- Ulepszona ergonomia dzięki miękkim w dotyku powierzchniom i wygodnym strefom chwytu
- Zintegrowane uszczelnienie i tłumienie drgań bez dodatkowych komponentów
- Skrócony czas montażu i niższe koszty pracy dzięki produkcji jednoetapowej
- Poprawiona estetyka produktu dzięki wielokolorowym i wieloteksturalnym projektom
Co to jest formowanie wstawkowe?
Formowanie wtryskowe polega na umieszczeniu wstępnie uformowanych elementów (metalowych wkładek gwintowanych, sworzni, styków lub innych części) w gnieździe formy przed wtryskiem. Następnie tworzywo sztuczne jest wtryskiwane wokół wkładki, otaczając ją i trwale mocując w formowanym elemencie.
Kluczowe korzyści
- Eliminuje konieczność wykonywania dodatkowych operacji, takich jak wkładanie ultradźwiękowe lub nagrzewanie
- Wyższa wytrzymałość retencji w porównaniu z metodami wciskania i klejenia
- Zmniejsza liczbę części i upraszcza montaż dzięki zintegrowanym komponentom metalowym
- Umożliwia realizację złożonych projektów z kontaktami elektrycznymi i elementami gwintowanymi
Kombinacje materiałów i zastosowania
Sztywne + Miękkie formowanie wtryskowe
Popularne kombinacje:
- • ABS + TPE/TPU
- • PC + Silikon
- • PP + TPE
- • PA + TPU
Doskonale nadaje się do uchwytów narzędzi, urządzeń medycznych, elektroniki użytkowej i części samochodowych wymagających ergonomicznych powierzchni chwytnych.
Formowanie wkładek metalowych
Typy wkładek:
- • Wkładki gwintowane mosiężne
- • Szpilki ze stali nierdzewnej
- • Styki miedziane
- • Tłoczenia metalowe
Doskonale nadaje się do złączy elektrycznych, połączeń gwintowanych, elementów konstrukcyjnych i części wymagających wzmocnienia metalowego.
Enkapsulacja elementów elektronicznych
Typy komponentów:
- • Płytki PCB
- • Czujniki
- • Moduły LED
- • Zespoły kablowe
Niezbędny w przypadku urządzeń elektronicznych wodoodpornych, czujników, elektroniki samochodowej i sprzętu diagnostycznego z układami scalonymi.
Nasz proces produkcyjny
Przygotowanie podłoża
W przypadku formowania wtryskowego: Formowanie wtryskowe lub wykonanie sztywnych elementów podłoża. W przypadku formowania wkładkowego: Przygotowanie wkładek metalowych o odpowiedniej geometrii, zapewniającej przyczepność mechaniczną. Można zastosować obróbkę powierzchniową w celu poprawy wiązania.
Wstaw miejsce docelowe
Podłoże lub wkładka są precyzyjnie umieszczane w gnieździe formy za pomocą precyzyjnych uchwytów, zautomatyzowanych systemów pick-and-place lub załadunku ręcznego. Prawidłowe ustawienie ma kluczowe znaczenie dla uzyskania spójnych rezultatów i wysokiej jakości łączenia.
Formowanie wtryskowe
Drugi materiał jest wtryskiwany wokół lub nad podłoże/wkładkę. Parametry procesu, takie jak temperatura, ciśnienie i prędkość wtrysku, są optymalizowane pod kątem prawidłowego przepływu materiału i silnego wiązania mechanicznego.
Chłodzenie i wyrzut
Kontrolowane chłodzenie zapewnia prawidłowe krzepnięcie i stabilność wymiarową. Gotowy zespół formowany metodą overmoldingu lub insert-moldingu jest wysuwany jako kompletny, zintegrowany element gotowy do kontroli jakości.
Możliwości techniczne
Waga części
5g – 2kg
Nadaje się do małych precyzyjnych części i większych zespołów
Wstaw rozmiar
2mm - 200mm
Dostosuj się do różnych wymiarów i geometrii wkładek
Tolerancja
± 0.05mm
Precyzyjne pozycjonowanie i kontrola wymiarów
Siła wiązania
Stały
Blokowanie mechaniczne z adhezją chemiczną
Branże i aplikacje
Narzędzia ręczne i elektronarzędzia
- Ergonomiczne uchwyty z miękkim uchwytem
- Obudowy narzędzi tłumiące drgania
- Przełączniki sterujące wielomateriałowe
- Zintegrowane gwintowane punkty montażowe
Elektronika użytkowa
- Wodoodporne obudowy urządzeń
- Osłony przycisków typu soft-touch
- Elementy odciążające kable
- Moduły elektroniczne w kapsułkach
Urządzenia medyczne
- Uchwyty na narzędzia chirurgiczne
- Obudowy urządzeń diagnostycznych
- Biokompatybilne uszczelki formowane wtryskowo
- Uchwyty do urządzeń medycznych
Komponenty samochodowe
- Pokrętła i przełączniki sterujące wnętrza
- Obudowy czujników z metalowymi stykami
- Złącza elektryczne odporne na warunki atmosferyczne
- Elementy wykończeniowe o miękkim dotyku
Produkty AGD
- Uchwyty do przyborów kuchennych
- Panele sterowania urządzeniami
- Uchwyty do urządzeń do pielęgnacji osobistej
- Uchwyty do narzędzi ogrodowych
Urządzenia przemysłowe
- Pokrętła i przyciski panelu sterowania
- Uchwyty narzędzi pneumatycznych
- Obudowy złączy elektrycznych
- Zespoły uchwytów urządzeń
Wytyczne dotyczące projektowania
Wskazówki dotyczące projektowania metodą overmoldingu
-
Wybór materiałów
Wybierz materiały kompatybilne, o podobnych temperaturach topnienia i właściwościach wiązania chemicznego, aby zapewnić optymalną przyczepność
-
Powierzchnia klejąca
Zaprojektuj podcięcia, rowki lub fakturę na podłożu, aby zapewnić mechaniczne połączenie i zwiększyć wytrzymałość wiązania
-
Grubość ściany
Utrzymuj stałą grubość powłoki formowanej (zwykle 0.5–3 mm), aby zapobiec odkształceniom i zapewnić równomierne utwardzanie
-
Kąty szkicu
Wprowadź pochylenie 2–5° na powierzchniach formowanych wtryskowo, aby ułatwić wysuwanie części z gniazda formy
Wskazówki dotyczące projektowania form wtryskowych
-
Wstaw geometrię
Projektuj wkładki z radełkowaniem, podcięciami lub otworami, aby zmaksymalizować retencję mechaniczną w formowanym tworzywie sztucznym
-
Pokrycie plastikowe
Aby zapewnić integralność strukturalną i właściwe uszczelnienie, należy wokół wkładki zachować grubość plastiku wynoszącą co najmniej 1–2 mm.
-
Wstawianie pozycjonowania
Projektowanie elementów formy lub osprzętu, które zapobiegają przemieszczaniu się wkładki podczas wtrysku i zapewniają precyzyjne umiejscowienie
-
Uwagi termiczne
Należy wziąć pod uwagę różnice w rozszerzalności cieplnej między wkładką metalową a plastikiem, aby zapobiec pękaniu naprężeniowemu
Najczęściej zadawane pytania
Jaka jest różnica pomiędzy formowaniem wtryskowym a formowaniem wtryskowym?
Jakie materiały najlepiej nadają się do formowania wtryskowego?
Czy można nakładać powłokę na podłoża o skomplikowanej geometrii?
Jakie rodzaje wkładek można formować?
W jaki sposób utrzymywana jest dokładność pozycjonowania płytki?
Dlaczego Rapidaccu do formowania wtryskowego i wtryskowego?
Rozpocznij swój projekt formowania wtryskowego lub wtryskowego
Przekształć projekt swojego produktu dzięki zintegrowanej produkcji wielokomponentowej
Kontakt Rapidaccu
Miejsce produkcji
1/F i 2/F, budynek nr 4, Fulongte Industrial Park, nr 5 Huaxing Road, ulica Dalang, dzielnica Longhua, miasto Shenzhen, prowincja Guangdong, Chiny
Adres e-mail
info@rapidaccu.comDoświadczenie w produkcji
15 lat doświadczenia w precyzyjnym formowaniu
Nasza wiedza
Poproś o wycenę
Udostępnij szczegóły swojego projektu, aby uzyskać fachową konsultację